Монтаж и пусконаладка пятиосевых центров в Москве
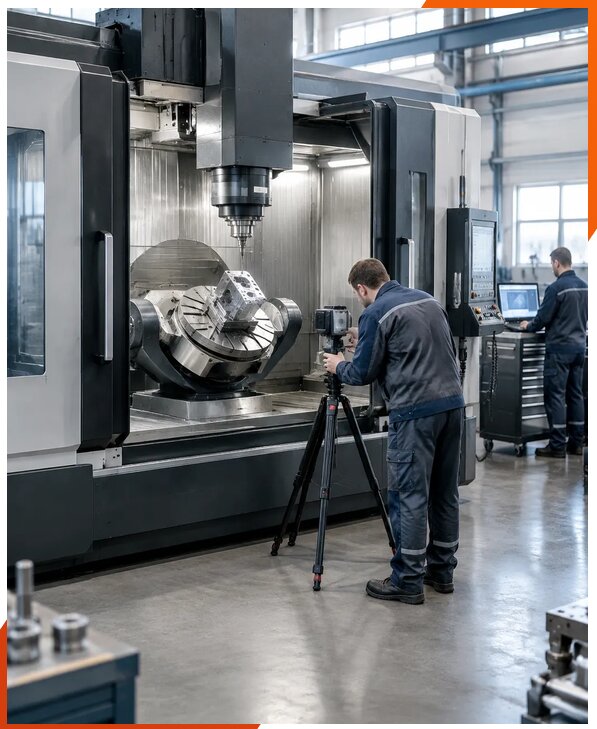
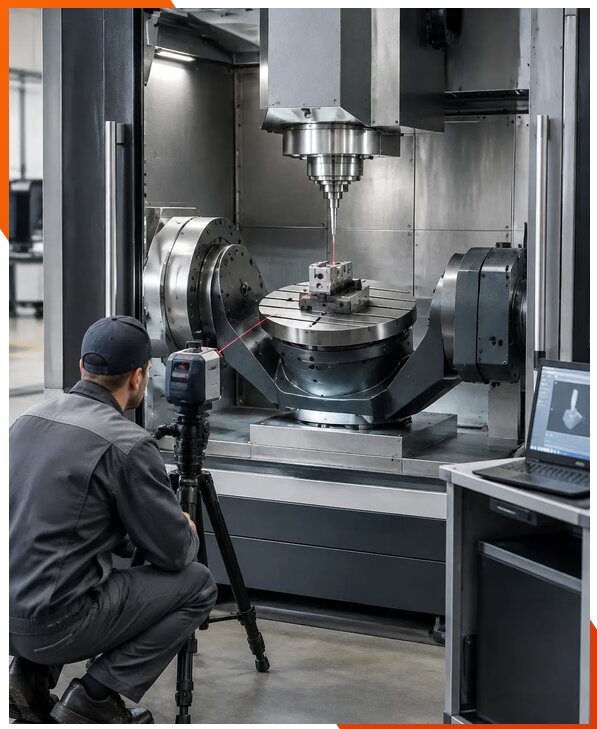
Пятиосевой обрабатывающий центр требует точной установки и согласованной настройки механики, приводов и системы ЧПУ. Ошибки при подготовке площадки или выверке станка могут привести к отклонениям геометрии, браку и преждевременному износу узлов. Компания СтанкоинвестРоссия выполняет монтаж пятиосевых центров, пусконаладочные работы и ввод оборудования в эксплуатацию с учетом требований изготовителя и задач производства. Работаем с новыми станками, а также с оборудованием после перевозки, длительного хранения или расконсервации.
До начала работ специалисты изучают документацию, проверяют комплектность, оценивают состояние фундамента, доступность коммуникаций и условия в цехе. При необходимости согласуем подготовку основания, расположение станка и требования к электропитанию, пневматике, гидравлике и охлаждению. Такой подход помогает заранее выявить факторы, способные повлиять на точность обработки и безопасный запуск. Опыт работы каждого специалиста не менее 11 лет. Компания работает с 2015 года, а при заказе услуги под ключ скидка от 11 процентов.
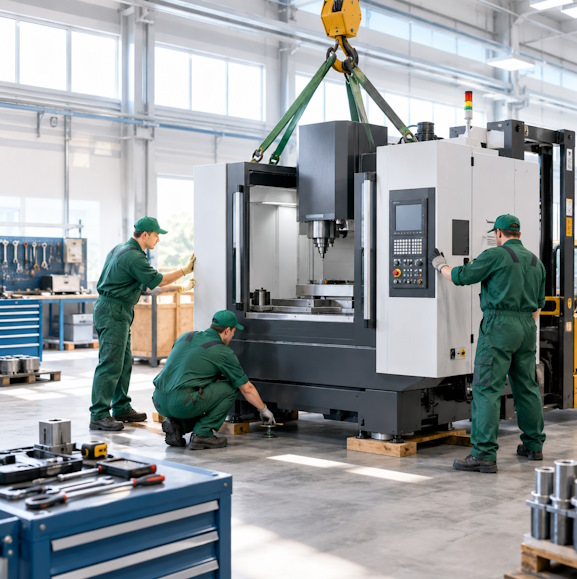
Установка пятиосевых центров проводится поэтапно. После доставки и расконсервации оборудования проверяем узлы и комплектующие, затем выполняем монтаж обрабатывающих центров и подготовку к наладке. В состав работ могут входить:
- перемещение станка на подготовленное место и выставление станка по уровню;
- выверка геометрии, проверка направляющих и анкерное крепление;
- подключение электропитания, пневматики и гидравлики;
- подключение системы СОЖ и системы смазки;
- проверка защитных устройств, кабельных соединений и датчиков.
Состав операций зависит от модели, комплектации и условий площадки. Шефмонтаж пятиосевых центров может выполняться при участии персонала заказчика: наши специалисты контролируют критические этапы, дают рекомендации по сборке и проверяют соблюдение технологии. При полном монтаже бригада берет на себя установку оборудования и подготовку к первому включению. Перед началом наладки фиксируем исходное состояние станка и согласуем последовательность проверок, чтобы не пропустить важные этапы и не подвергать узлы лишней нагрузке.