Установка четвертой оси на станок в Москве
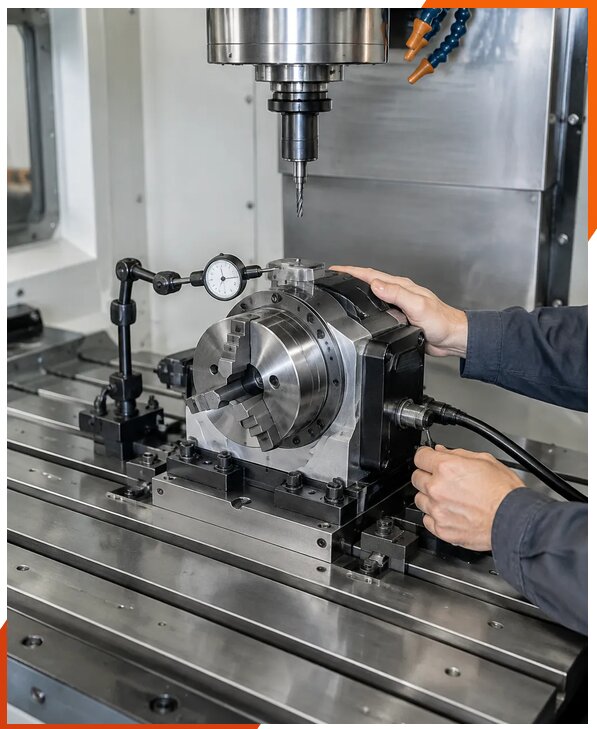
Компания СтанкоинвестРоссия выполняет установку четвертой оси на станок для расширения возможностей обработки и автоматизации производства. Поворотный стол позволяет обрабатывать заготовку с нескольких сторон без повторного закрепления, уменьшает число ручных операций и помогает сократить время цикла. Установка 4 оси ЧПУ подходит для фрезерных и обрабатывающих центров, если конструкция оборудования и система управления допускают такое дооснащение.
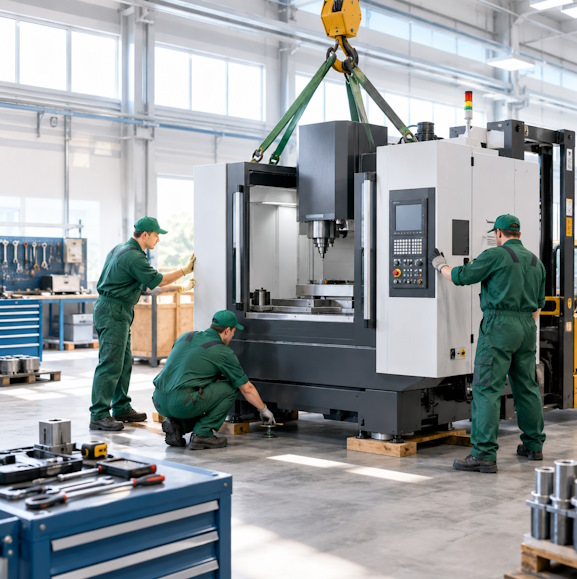
Работу начинаем с технического аудита станка. Проверяем модель и состояние оборудования, тип системы ЧПУ, свободные каналы управления, характеристики приводов, электрошкафа и имеющиеся интерфейсы. Оцениваем габариты стола, массу заготовки, требуемую точность и доступное пространство. По результатам подбираем ось, привод, способ крепления и схему интеграции. Такой проект модернизации помогает заранее выявить ограничения и определить, потребуется ли обновление системы управления, замена устаревших узлов или модернизация шпиндельных приводов.
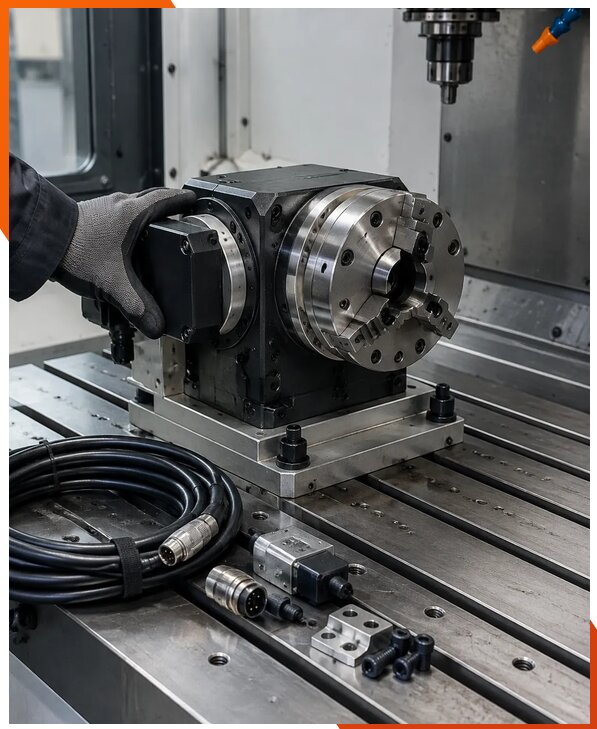
Монтаж четвертой оси на станок включает установку поворотного узла, изготовление или подгонку креплений, прокладку кабелей и подключение четвертой оси ЧПУ. Если штатной электроники недостаточно, прорабатываем модернизацию электрошкафа, обновление промышленной электроники, замену сервоприводов либо системы ЧПУ. При необходимости предусматриваем установку новых датчиков и измерительной системы. Решения принимаются с учетом задач производства, совместимости компонентов и требований к точности, а не по универсальному шаблону.
- Проверка механики, электрики и программных возможностей станка.
- Подбор поворотного стола, привода, креплений и кабельной оснастки.
- Подготовка схем подключения и параметров для системы управления.
- Установка оборудования, подключение, настройка и проверка защит.
После монтажа выполняем настройку четвертой оси ЧПУ: задаем параметры привода, направление и скорость вращения, пределы перемещения, нулевую точку и взаимосвязь с остальными осями. Проводим тесты на малой скорости, проверяем сигналы датчиков, корректность команд и отсутствие столкновений в рабочей зоне. При необходимости выполняем калибровку осей, проверку биения и восстановление геометрии сопряженных узлов. Это помогает обеспечить стабильное позиционирование и повысить точность станка.